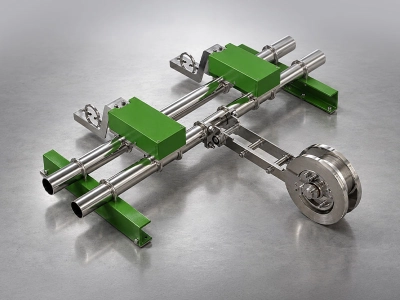
Kontrol tartısı (checkweigher) nedir?
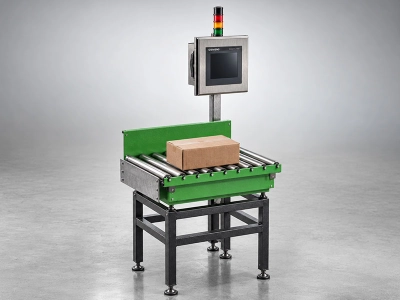
Checkweigher olarak da bilinen kontrol tartısı, üretim hattından geçen paketleri durdurmadan tartan ve tanımlı tolerans dışında kalanları ayıran sistemdir. Otomatik kontrol tartısı her paketi bant üzerinde ilerlerken ölçer, sonucu o ürün için girilen hedef ağırlıkla karşılaştırır ve kabul sınırının dışına düşen paketi hattan alır. Böylece müşteriye giden her koli ya da paket, sevk edilmeden önce bir kez daha tartılmış olur.
Kontrol tartısının işi yalnızca kötü paketi yakalamak değildir. Her paketin ağırlığı kayda girdiği için dolumun ortalaması, dağılımı ve zaman içindeki kayması sayılarla görülür. Eksik paket müşteri şikâyeti ve denetim riski demektir; fazla paket ise faturaya yansımayan ürün kaybıdır. İyi kurulmuş bir kontrol tartısı ikisini birden küçültür: eksik paketi hattan alır, fazla dolumu ise görünür kılarak hedefin güvenle aşağı çekilmesine imkân verir. Her ürün için tartılan paket sayısı, kabul edilenler ve sınırın altında ya da üstünde kalanlar ayrı ayrı raporlanır.
Kontrol tartısı mı, elle numune tartımı mı?
Birçok işletme kontrol tartısına geçmeden önce dolum sonrasında belirli aralıklarla birkaç paketi alıp masa terazisinde tartar. Bu yöntem dolumun kabaca nerede olduğunu gösterir ama hattın çok küçük bir kesitine bakar. Basit bir hesap farkı ortaya koyar: dakikada 60 paket çıkan bir hat saatte 3.600 paket üretir. Saatte 5 paket tartılıyorsa kontrol edilen oran yaklaşık binde 1,4’tür; geri kalan paketler hakkında yalnızca tahmin yürütülür.
Numune tartımının ikinci zayıflığı gecikmedir. Dolum makinesi iki numune arasında kaymaya başlarsa, sorun bir sonraki tartıma kadar fark edilmez ve o süre içinde çıkan paketler çoktan kolilenmiş olur. Üçüncüsü kayıttır: elle yazılan değerler eksik kalabilir, sonradan bir parti hakkında soru geldiğinde elde güvenilir bir veri bulunmaz. Kontrol tartısı her paketi tartarak bu üç sorunu birlikte çözer. Elle numune tartımı ise tamamen ortadan kalkmaz; kontrol tartısının doğru çalıştığını doğrulamak için kısa ve düzenli bir kontrol adımı olarak sürer.
Hangi kontrol tartısını seçmeliyim?
Seçimde ilk bakılan; hatta ayrılabilecek uzunluk, paketin ölçüsü ve hatalı paketin hattan nasıl alınacağıdır. Kısaca:
- Gıda ve ambalaj hatlarında tam otomatik ağırlık kontrolü ve ayırma: CW otomatik kontrol tartısı
- Yerin dar olduğu, kısa ve kompakt hatlar: MCW kontrol tartısı
- Sonradan kontrol noktası eklenecek mevcut hatlar: önce hat boyu ölçülür; yer yeterliyse CW, kısıtlıysa MCW değerlendirilir
- Ayırma yöntemi: modelden bağımsız olarak paketin ağırlığına, şekline ve hat hızına göre seçilir
Modeller bir bakışta
| Model | Kullanım | Hat tipi | Hatalı paketi ayırma |
|---|
| CW | Paket ağırlığını hat üzerinde doğrulama | Gıda ve ambalaj hatları | Otomatik; yöntem hatta ve ürüne göre seçilir |
| MCW | Kompakt hatlarda ağırlık kontrolü | Yeri sınırlı hatlar | Siparişe göre |
CW otomatik kontrol tartısı
CW, paketleri hat üzerinde hareket hâlindeyken tartar; alt toleransın altına inen ya da üst toleransı aşan paketi otomatik olarak ayırır. Her ürün için paket adı, hedef ağırlık ve alt-üst tolerans tanımlanır; ürün değiştiğinde operatör listeden ilgili kaydı seçer. Yapılandırılabilir yapısı sayesinde bant ölçüsü, ayırıcı tipi ve raporlama hattın ihtiyacına göre belirlenir. Dolum ya da paketleme makinesinin hemen ardından kurulduğunda, dolumdaki kaymayı da erkenden görünür hâle getirir. Hızlı akan gıda ve ambalaj hatlarında her paketin doğrulanması gereken yerlerde öncelikle bu model değerlendirilir.
MCW kontrol tartısı: kompakt hatlar
MCW, hat boyunun kısa olduğu ya da mevcut düzende kontrol tartısına ayrılacak yerin sınırlı kaldığı tesisler için tasarlanmıştır. Küçük ölçekli paketleme hatlarında ve sonradan eklenen kontrol noktalarında, hattı yeniden düzenlemeden ağırlık kontrolü yapmanın pratik bir yoludur. Kompakt yapıda bant boyu kısaldığı için paket ölçüsü ile hat hızı arasındaki ilişki, aşağıda anlatılan hesapla birlikte değerlendirilir.
Dinamik tartım nasıl çalışır?
Bir kontrol tartısı, hattın akışına eklenen kısa bir konveyör dizisidir. Tipik bir düzende üç bölüm bulunur ve her birinin ayrı bir görevi vardır:
- Giriş (hızlandırma) bandı: Paketi önceki konveyörden alır ve tartım bandının hızına getirir. Giriş bandı önceki hattan biraz daha hızlı çalıştığında paketler arasındaki boşluk açılır; böylece tartım bandına her seferinde yalnızca bir paket çıkar.
- Tartım bandı: Bir ya da daha fazla yük hücresinin üzerine oturan kısa ve hafif bir banttır. Paket bu bandın üzerindeyken sinyal okunur, sarsıntı kaynaklı dalgalanma filtrelenir ve ağırlık hesaplanır.
- Çıkış ve ayırma bölümü: Tartım sonucu tolerans dışındaysa ayırma mekanizması, paket tam önüne geldiği anda devreye girer. Kabul edilen paket hattın akışına devam eder.
Tartım bandının hafif olması önemlidir: yük hücresi paketle birlikte bandı, tamburları ve motoru da taşır. Bu “ölü yük” ne kadar küçükse, aynı yük hücresiyle küçük paketlerdeki fark o kadar iyi ayırt edilir.
Bant hızı, paket aralığı ve tartım süresi
Dinamik tartımda belirleyici büyüklük, paketin tartım bandının üzerinde tek başına ve tamamen durduğu süredir. Bu süreyi üç değer belirler: hat hızı, paketin akış yönündeki boyu ve tartım bandının boyu. Aşağıdaki rakamlar yalnızca hesabın mantığını göstermek için seçilmiş bir örnektir:
- Hat dakikada 60 paket çıkarıyor; paket boyu 200 mm, paketler arası boşluk 300 mm.
- Bir paketin ön ucundan sonrakinin ön ucuna mesafe 500 mm’dir. Saniyede bir paket geçeceği için bant hızı saniyede 0,5 m (dakikada 30 m) olmalıdır.
- Tartım bandı 400 mm ise paket bandın üzerine tamamen çıktıktan sonra 400 − 200 = 200 mm yol alır; bu da 0,4 saniyelik tartım penceresi demektir.
- Bant 400 mm, paket aralığı 500 mm olduğu için bantta aynı anda iki paket bulunmaz.
Aynı hat dakikada 120 pakete çıkarılır ve aralık değişmezse bant hızı iki katına çıkar, tartım penceresi 0,2 saniyeye iner. Pencere kısaldıkça filtrelemeye kalan süre azalır ve sonuçtaki dağılım büyür. Bu yüzden hat hızı, paket boyu, bant boyu ve beklenen doğruluk tek bir hesapta birlikte ele alınır; birini değiştirmek diğerlerini de etkiler.
Doğruluğu etkileyen etkenler
Kontrol tartısının doğruluğu tek bir rakamla değil, aynı paket defalarca geçirildiğinde sonuçların ne kadar dağıldığıyla ifade edilir. Bu dağılımı büyüten başlıca etkenler şunlardır:
- Titreşim: Pres, kompresör, vibrasyonlu besleyici ya da aynı şasiye bağlı başka bir makine, yük hücresine doğrudan sinyal gürültüsü olarak ulaşır.
- Zemin: Esneyen ara kat döşemesi ya da forkliftlerin geçtiği gevşek bir zemin, tartım sırasında hareket eden bir referans demektir. Sağlam ve düz bir zemin, ayak ayarı kadar önemlidir.
- Hava akımı: Klima üfleme ağzı, fan ya da sık açılan bir kapı, özellikle hafif paketlerde ağırlığa eklenen ya da çıkan bir kuvvet oluşturur. Gerekirse tartım bölümü bir koruma kapağıyla çevrilir.
- Ürünün boyu ve şekli: Uzun paketler tartım penceresini kısaltır; yüksek ve dar ürünler sallanır ya da devrilir. Sıvı dolu şişelerde içerideki çalkalanma da sinyale yansır.
- Bant hızı: Hız arttıkça tartım süresi kısalır ve paketin banda geçişindeki darbe büyür.
- Sıcaklık: Ortam sıcaklığındaki büyük değişimler ve sıcak dolumdan gelen ürünün yaydığı ısı, sıfır noktasında kaymaya yol açabilir. Bu nedenle otomatik sıfırlama aralıkları ortam koşullarına göre ayarlanır.
- Bant temizliği: Bant üzerinde biriken ürün artığı ya da toz, ölü yükü değiştirir. Düzenli temizlik ve sıfırlama bu etkiyi sınırlar.
Bölge sınıflandırması: düşük, kabul, yüksek
Kontrol tartısı her paketi bir sınıfa yerleştirir. En yalın düzende üç bölge vardır: alt sınırın altında kalan düşük, iki sınır arasındaki kabul ve üst sınırı aşan yüksek bölge. Düşük paket her durumda ayrılır. Yüksek paketin ayrılıp ayrılmayacağı ise işletmenin kararıdır: bir miktar fazla dolum müşteri açısından sorun değildir, ama üst sınırı çok aşan bir paket çoğu zaman iki paketin üst üste binmesi ya da yanlış ürünün hatta girmesi gibi bir hataya işaret eder.
Daha ayrıntılı kontrol gereken hatlarda çok kademeli sınıflandırma kullanılır. Örneğin kabul bölgesinin hemen altına ve üstüne birer “uyarı” bandı konur; bu bantlardaki paketler ayrılmaz ama sayılır. Uyarı bandına düşen paket sayısı artmaya başladığında dolumun kaydığı, paketler henüz ayrılmadan anlaşılır. Aynı mantıkla belirli sayıda ardışık düşük paket geldiğinde alarm verilmesi ya da hattın durdurulması da kurgulanabilir. Hangi kademelerin kullanılacağı ve her birinde ne yapılacağı ürün bazında tanımlanır.
Hatalı paket nasıl ayrılır?
Ayırma mekanizması, tartımın doğru yapılması kadar önemlidir: doğru ölçülmüş ama hattan alınamamış bir paket yine müşteriye gider. Yaygın kullanılan yöntemler ve uygun oldukları ürünler genel olarak şöyledir:
- İtici: Pnömatik ya da elektrikli bir piston paketi yana iter. Düz tabanlı kutular ve orta ağırlıktaki paketler için uygundur; çok yüksek hızlarda pistonun gidip gelme süresi sınır oluşturur.
- Hava üflemeli ayırıcı: Kısa bir hava darbesi hafif paketi banttan dışarı atar. Poşet, küçük kutu ve hafif ürünlerde hızlı ve temassızdır; ağır ürünlerde yetersiz kalır.
- Düşen kapak: Çıkıştaki bir bant bölümü ya da kapak aşağı açılır ve paket alttaki kutuya düşer. Düşmeye dayanıklı poşet ve yumuşak ambalajlarda yer kaplamadan çalışır; cam ya da kırılgan ürünlerde kullanılmaz.
- Yön değiştiren kol: Hattın üzerine dönen bir kol paketi yan banda yönlendirir. Ağır kutular, koliler ve devrilmeye yatkın ürünler için daha yumuşak bir ayırma sağlar.
Hangi yöntemin kullanılacağı hatta ve ürüne göre seçilir. Ayrılan paketler kilitli bir kutuda ya da ayrı bir bantta toplanmalıdır; böylece hatalı ürünün yanlışlıkla hatta geri dönmesi engellenir. Kritik hatlarda ayrılan paketin red kutusuna gerçekten ulaştığını doğrulayan bir sensör ve kutu dolduğunda uyarı veren bir algılayıcı da eklenir.
Hazır ambalajlı ürünlerde ağırlık kuralları
Ambalajın üzerinde yazan miktar nominal miktardır ve hazır ambalajlı ürünlerde bu miktarın nasıl sağlanacağı yasal metroloji kurallarıyla belirlenir. Genel yaklaşım ortalama miktar ilkesine dayanır ve üç temel mantık içerir:
- Bir partideki paketlerin ortalama içeriği, nominal miktarın altında olmamalıdır.
- Nominal miktara göre belirlenen izin verilen eksik miktarı aşan paketlerin oranı küçük bir yüzdeyle sınırlıdır.
- İzin verilen eksik miktarın çok üzerinde eksik içeren paket ise hiç bulunmamalıdır.
Bu sisteme göre doldurulan ürünlerde ambalaja ℮ işareti konabilir. İşaret, ürünün ortalama miktar ilkesine uygun olarak doldurulduğunu ve dolumu yapan işletmenin bunu kendi kontrolleriyle güvence altına aldığını gösterir. İzin verilen eksik miktarın büyüklüğü nominal miktara göre değişir; ayrıntılı değerler ve uygulama koşulları için güncel mevzuat esas alınır.
Bu kuralların kontrol tartısı ayarına yansıması şudur: alt sınır, izin verilen eksik miktar mantığına göre belirlenir; hedef ağırlık ise dolum makinesinin dağılımı hesaba katılarak nominalin biraz üstüne kurulur. Dağılım ne kadar genişse hedef o kadar yukarıda tutulmak zorundadır. Kontrol tartısı bu dağılımı ölçtüğü için, hedefin ne kadar yukarıda kalması gerektiği tahminle değil veriyle belirlenir.
Fazla dolumun maliyeti ve dolum makinesine geri besleme
Fazla dolum küçük görünür ama her pakette tekrarlandığı için birikir. Aşağıdaki hesap yalnızca örnektir; kendi rakamlarınızla tekrarlayabilirsiniz:
- Paket başına ortalama fazla dolum: 2 g
- Günlük paket sayısı: 30.000
- Günlük kayıp: 2 g × 30.000 = 60 kg
- Yılda 300 çalışma günüyle: 60 kg × 300 = 18 ton
Bu 18 tonu kendi ürününüzün kilogram maliyetiyle çarptığınızda, yalnızca ortalamayı 2 g aşağı çekmenin yıllık değeri ortaya çıkar. Benzer bir mantık dağılım için de geçerlidir: dolumun dağılımı daraldığında hedef nominale yaklaştırılabilir. Dağılımı yarıya indiren bir iyileştirme, hedefi de aynı oranda aşağı çekmeye imkân verir.
Geri besleme bu iyileştirmeyi otomatik hâle getirir. Kontrol tartısı son paketlerin ortalamasını sürekli izler ve ortalama hedeften uzaklaştığında dolum makinesine bir düzeltme sinyali gönderir; çok kafalı dolum makinelerinde bu düzeltme kafa bazında da yapılabilir. Böylece operatör müdahalesini beklemeden dolum hedefe geri çekilir. Bu bağlantının kurulabilmesi dolum makinesinin dışarıdan düzeltme sinyali kabul edip etmemesine bağlıdır; mevcut makinenizin bu imkânı teklif aşamasında birlikte değerlendirilir.
 Demirci Kantarı
 Mermer Kantarı
 U Tipi Platform Baskül