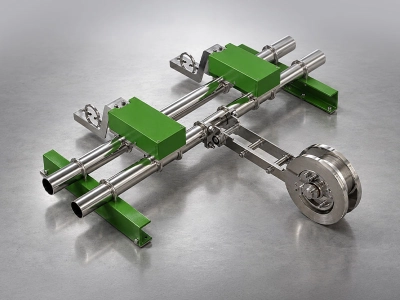
Kullanım alanları
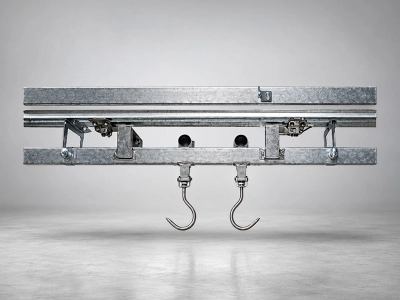
Monoray baskül, karkasın rayda taşındığı her tesiste tartımı hattın doğal bir adımına dönüştürür:
- Kırmızı et mezbahaları: kesim sonrası büyükbaş ve küçükbaş karkas tartımı
- Kombinalar ve entegre et tesisleri: kesimden sevkiyata kadar birden çok tartım noktası
- Belediye kesimhaneleri: kesim hizmetinde karkas ağırlığının kayda geçirilmesi
- Soğutma odaları: soğuk karkas ağırlığı ve fire takibi
- Et parçalama tesisleri: parçalamaya giren karkasın ağırlık kaydı
- Toptan et ticareti: askıdaki karkasın kiloyla teslim alınıp verilmesi
Monoray baskül seçerken nelere bakılır?
Ray üstü tartımda başarıyı baskülün kendisi kadar hatta ne kadar iyi oturduğu belirler. Bir hat için öneri hazırlarken şu noktaları birlikte değerlendiririz:
1. Ray ve makara uyumu. Tartım bölümü, mevcut rayla aynı kesitte olmalı ve birleşim noktalarında makarayı zorlamamalıdır. Aksi hâlde karkas tartım bölümüne girerken sarsılır, değer geç oturur.
2. En ağır asılı yük. Kapasite; karkas, kanca ve makaranın toplamına bir pay eklenerek seçilir. Karkasın tartım bölümüne çarparak girmesi de anlık yük yaratır, bu yüzden pay dar tutulmamalıdır.
3. Ortam ve temizlik. Kesimhanede nem, kan ve sık yıkama; soğutma odasında düşük sıcaklık söz konusudur. Gövde malzemesi bu koşullara göre paslanmaz çelik ya da sıcak daldırma galvaniz olarak seçilir; göstergenin de yıkama alanının dışında ya da korunaklı bir noktada durması iyi olur.
4. Göstergenin yeri. Operatör değeri hattın başından ayrılmadan okuyabilmelidir. Göstergenin yüksekliği ve açısı, kurulum aşamasında hattın düzenine göre belirlenir.
5. Kayıt ve izlenebilirlik. Karkas ağırlığı ödeme, fire ve sevkiyat hesaplarında kullanılıyorsa değerlerin elle deftere yazılması hataya açıktır. Kayıt ihtiyacı en baştan konuşulursa gösterge seçimi buna göre yapılır.
6. Hattın temposu. Tartım, hattı yavaşlatmamalıdır. Örneğin 8 saatlik bir vardiyada 400 karkas işleniyorsa saatte 50 karkas, yani karkas başına ortalama 72 saniye düşer. Tartım bölümünde geçen süre bu aralığın küçük bir kısmında kalmalıdır. Tempo ileride artırılacaksa tartım noktası bugünkü değil, hedeflenen kesim sayısına göre planlanır; aksi hâlde hat hızlandığında ilk darboğaz tartım noktası olur.
Sıcak ve soğuk karkas: fire hesabı
Kesimden hemen sonra tartılan karkas sıcaktır ve yüzeyinde nem taşır. Soğutma odasında geçen sürede karkasın sıcaklığı düşer, yüzeyinden su buharlaşır ve ağırlığı bir miktar azalır. Bu farka soğutma firesi denir. Fire, et işletmesi için doğrudan bir maliyettir: alınan ödeme ya da satış çoğu zaman sıcak ve soğuk ağırlıklardan biri üzerinden yapılır ve aradaki fark birinin hesabından düşer.
Hesap basittir. Örneğin kesimden sonra 300 kg tartılan bir karkas, soğutma sonrasında 294 kg geliyorsa fire (300 − 294) ÷ 300 × 100 = %2’dir. Günde 100 karkas işleyen bir tesiste, karkas başına ortalama 6 kg fark günde 100 × 6 = 600 kg eder. Bu rakam, fireyi izlemenin neden önemli olduğunu tek başına gösterir: soğutma koşullarında yapılan küçük bir iyileştirme, ayın sonunda tonlarla ifade edilen bir farka dönüşebilir.
Fireyi güvenilir biçimde izlemek için aynı karkasın hem sıcak hem soğuk ağırlığının kaydedilmesi gerekir. Bu da iki tartım noktası ya da karkasın soğutmadan çıkarken aynı tartım bölümünden yeniden geçirilmesiyle sağlanır. Tartımlar karkas numarasıyla eşleştirildiğinde, fire tek tek karkas, parti ya da soğutma odası bazında karşılaştırılabilir.
Kayıt, etiketleme ve izlenebilirlik
Karkas ağırlığı, et işletmesinde birçok belgenin başlangıç noktasıdır: üreticiye ödeme, kesim hizmeti faturası, sevk irsaliyesi ve iç stok kayıtları bu değerden türetilir. Değerin göstergede görünüp kâğıda elle yazılması, yoğun bir kesim gününde okuma ve yazım hatasına açık kapı bırakır.
Düzenli bir kayıt düzeninde her tartım; karkas numarası, tarih ve saat, tür ve gerektiğinde üretici ya da parti bilgisiyle birlikte saklanır. Tesisin ihtiyacına göre bu değer karkasa iliştirilen bir etikete yazılabilir ya da işletmenin kayıt sistemine aktarılabilir. Hangi yöntemin kullanılacağı, göstergenin seçimini doğrudan etkiler; bu nedenle kayıt ihtiyacını teklif aşamasında konuşmak, kurulumdan sonra ek değişiklik yapma gereğini ortadan kaldırır.
İzlenebilirlik açısından kural basittir: bir karkasın hangi hayvandan geldiği, ne zaman kesildiği ve hangi ağırlıkla hangi müşteriye gittiği, sonradan sorulduğunda kayıtlardan bulunabilmelidir. Tartım, bu zincirin ölçüye dayanan halkasıdır.
Büyükbaş ve küçükbaş hatlarında farklar
Büyükbaş ve küçükbaş kesim hatları, aynı ray mantığıyla çalışsa da tartım açısından farklı ihtiyaçlar doğurur. Büyükbaş karkas çoğunlukla ortadan ikiye ayrılarak yarım karkas hâlinde asılır; tek bir askıdaki yük ağırdır, karkas uzundur ve sallanma daha yavaş söner. Bu hatlarda tartım bölümünün sağlam bir taşıyıcıya bağlanması ve girişin olabildiğince yumuşak tutulması öne çıkar.
Küçükbaş hatlarında ise tek tek yükler hafiftir ama sayı fazladır. Askılar birbirine daha yakın dizilir ve hat daha hızlı akar. Burada belirleyici olan, tartım bölümünün aynı anda iki askıyı taşımayacak uzunlukta olması ve göstergenin kısa sürede kararlı değeri yakalayabilmesidir. Her iki tür aynı hatta işleniyorsa kapasite büyükbaşa, bölüm uzunluğu ise küçükbaşın askı aralığına göre düşünülür; iki ihtiyaç birbiriyle çelişiyorsa ayrı tartım noktaları planlamak daha sağlıklı bir çözümdür.
Bir karkasın birden fazla kancayla asıldığı hatlarda, tartım bölümünün bütün kancaları birlikte taşıyacak şekilde düzenlenmesi gerekir. Aksi hâlde yükün bir kısmı tartım dışındaki raya biner ve değer eksik çıkar.
Hijyen ve yıkama
Kesimhane, gıdayla doğrudan temas eden ekipmanın sık temizlendiği bir ortamdır. Monoray baskülde de hijyen, malzeme seçimiyle başlar ve temizlik alışkanlığıyla sürer:
- Malzeme: gövde paslanmaz çelik ya da sıcak daldırma galvaniz olarak, tesisin ortamına ve temizlik düzenine göre seçilir
- Kir tutmayan yüzeyler: tartım bölümü çevresinde kan ve yağın birikebileceği girinti ve boşlukların temizlikte atlanmaması gerekir
- Elektronik parçalar: gösterge ve kablo bağlantıları yıkama suyundan uzak ya da korunaklı konumlandırılır; bu parçalara doğrudan basınçlı su tutulmaz
- Kimyasal seçimi: temizlik ve dezenfeksiyon ürünleri, gövde malzemesiyle uyumlu olacak şekilde seçilir
Tesisin uyması gereken hijyen kuralları ve temizlik programı işletmeye göre değişir; baskülün yeri ve malzemesi bu programa uyacak şekilde planlanır.
Kurulumdan önce hattan alınacak ölçüler
Monoray baskül hatta yerleştirildiği için doğru ölçü, kurulumun en önemli adımıdır:
- Ray kesiti: rayın profil tipi ve ölçüleri, mümkünse kesit fotoğrafı
- Makara ve kanca: kullanılan askı elemanlarının tipi
- Tartım noktası: rayın düz ve eğimsiz olduğu, karkasın serbestçe asılı kalabildiği bir bölüm
- Taşıyıcı yapı: rayın bağlı olduğu kiriş ya da tavan konstrüksiyonu
- Gösterge konumu: operatörün okuyabileceği, yıkama suyundan uzak bir nokta
Mevcut raya entegrasyon adımları
Çalışan bir hatta yapılan her müdahale, kesim programını etkiler. Bu yüzden entegrasyon, hattın en az etkileneceği şekilde planlanır:
- Keşif ve ölçü: ray kesiti, askı aralığı, taşıyıcı yapı ve gösterge yeri yerinde belirlenir
- Üretim: tartım bölümü, alınan ölçülere ve rayın profiline göre atölyede hazırlanır
- Montaj: hattın duruşu, kesim yapılmayan bir zamana denk getirilir; mevcut rayın ilgili parçası çıkarılıp tartım bölümü yerine takılır
- Ayar ve deneme: ağırlığı bilinen yüklerle kontrol yapılır, ardından gerçek karkaslarla hattın normal temposunda deneme tartımları alınır
Bakım ve periyodik kontrol
Monoray baskülün bakımı karmaşık değildir ama düzenli olmalıdır. Rayda sürekli yük taşıyan bir parça olduğu için mekanik kontroller öne çıkar:
- Ray birleşimleri: tartım bölümünün giriş ve çıkışındaki birleşimlerde aşınma ya da kot farkı oluşursa karkas sarsılarak girer ve değer geç oturur
- Serbest hareket: tartım bölümünün çevresindeki parçalara değmeden çalıştığı kontrol edilir; sürtünen bir parça yükün bir kısmını tartımın dışına taşır
- Bağlantı elemanları: taşıyıcı yapıya bağlantı cıvataları ve askı noktaları belirli aralıklarla gözden geçirilir
- Kontrol tartımı: ağırlığı bilinen bir yükle yapılan kontrol, özellikle bakım ve onarımdan sonra tekrarlanır
- Kablo ve gösterge: kablo kılıflarında yıkama ve darbe kaynaklı hasar olup olmadığına bakılır
Teklif için hangi bilgiler gerekir?
Hattınıza uygun MRS’yi önerebilmemiz için şunları yazmanız yeterli:
- Tartılacak karkas türü: büyükbaş, küçükbaş ya da ikisi birlikte
- Hatta asılan en ağır yükün yaklaşık değeri
- Ray profili ile makara ve kanca tipi, mümkünse fotoğrafla
- Tartımın yapılacağı nokta: kesim sonrası, soğutma odası ya da sevkiyat
- Gövde için paslanmaz çelik mi, galvaniz mi tercih ettiğiniz
- Tartım değerlerinin nasıl kaydedileceği: elle, etiketle ya da işletmenin kayıt sistemine aktarılarak
Teklif taleplerine 3–4 saat içinde dönüş yapıyoruz.
 Demirci Kantarı
 Mermer Kantarı
 U Tipi Platform Baskül